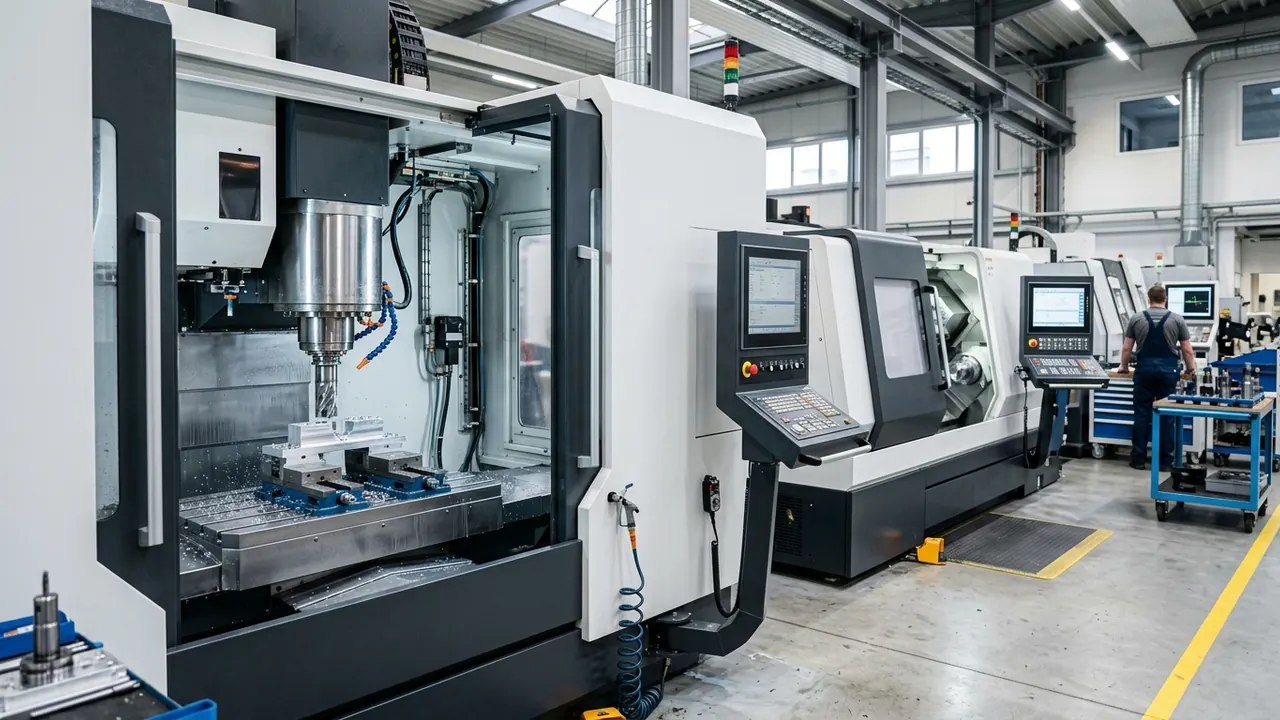
Вертикальные фрезерные центры VMC
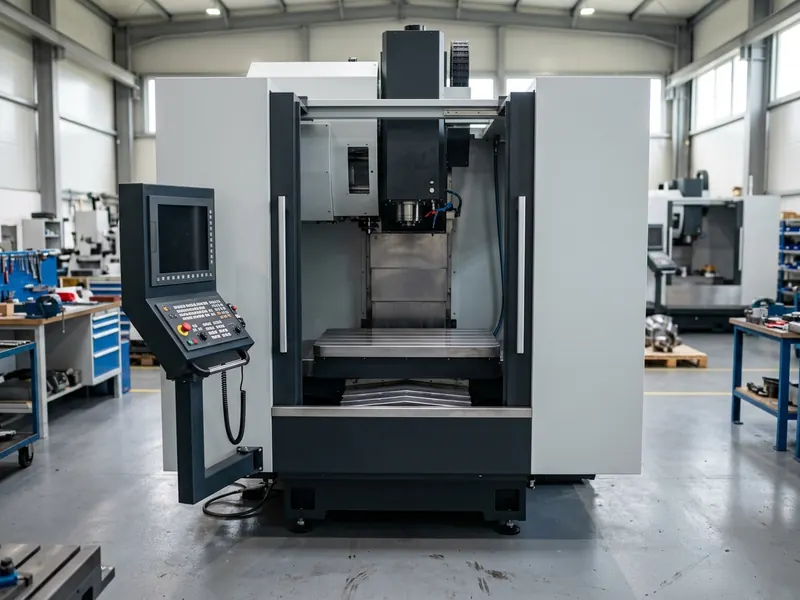
Высокожесткие 3-осевые обрабатывающие центры со шпинделем BT40, сервоприводным магазином на 24 инструмента и роликовыми направляющими.
650–855 mm X-Travel · BT40 · 10,000 RPM · ±0.003 mm
Характеристики серииКАЛИБРОВКА ПО ISO 230-2 · ПРЯМЫЕ ПОСТАВКИ ОТ ПРОИЗВОДИТЕЛЯ
Термостабилизированные станины из чугуна HT300, подшипники шпинделя класса P4 и повторяемость позиционирования ±0,003 мм для непрерывной промышленной металлообработки 24/7.

±0.003 мм
Повторяемость
Лазерная компенсация шага винта по всему ходу
12 000 об/мин
Скорость шпинделя
Прямой привод BT40 и силовые ременные версии
9 моделей
Серийная линейка
VMC650–855 · TCK50–56 · CK6140–6160
24 часа
Инженерный расчет
Подбор оснастки, расчет цикла и КП FOB/CIF
ПРОИЗВОДСТВЕННАЯ ЛИНЕЙКА
Выберите оптимальную кинематику станка под габариты заготовки, серийность и твердость сплава.

Высокожесткие 3-осевые обрабатывающие центры со шпинделем BT40, сервоприводным магазином на 24 инструмента и роликовыми направляющими.
650–855 mm X-Travel · BT40 · 10,000 RPM · ±0.003 mm
Характеристики серии
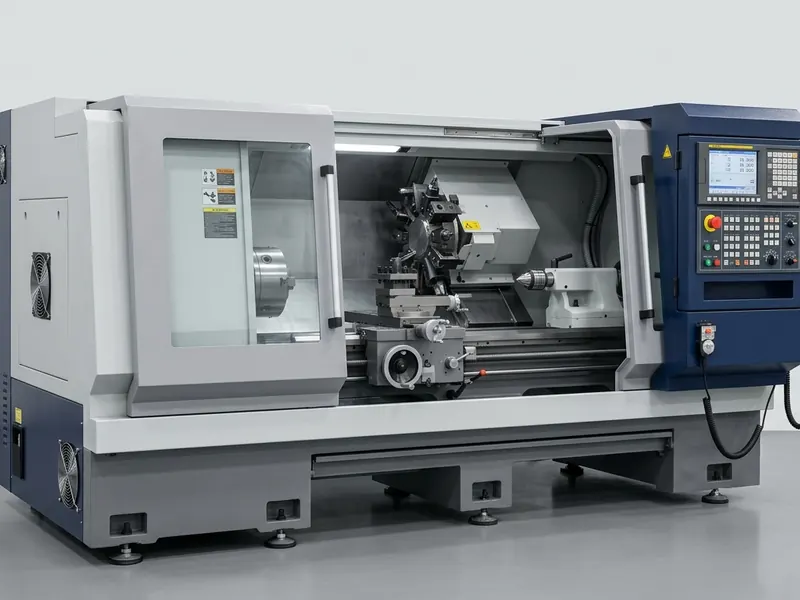
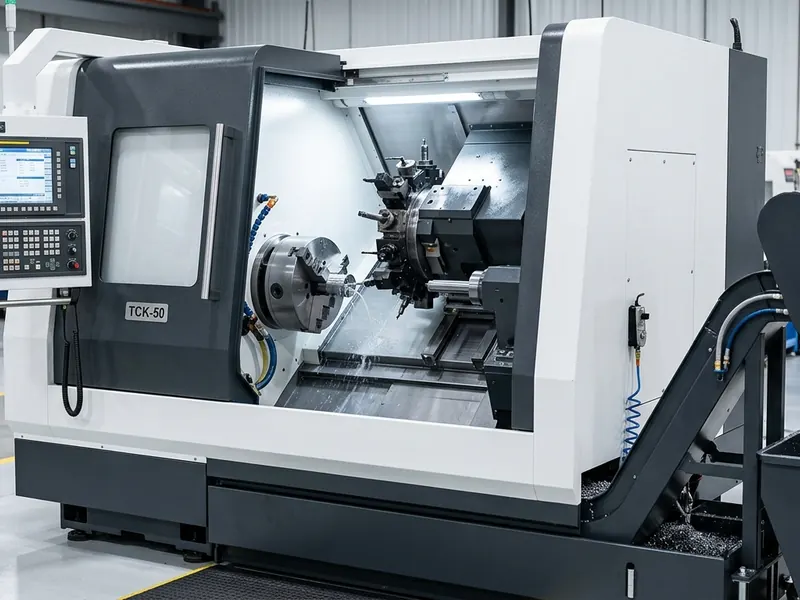
Монолитная наклонная станина 45° обеспечивает отвод стружки, высокую термическую стабильность и быструю индексацию 12-позиционной револьверной головки.
45° Slant Bed · 500–560 mm Swing · 4,000 RPM · Hydraulic Turret
Характеристики серии
Широкие направляющие скольжения с ТВЧ-закалкой (HRC 52+) и большой диаметр отверстия шпинделя для тяжелой обработки длинных валов и трубных муфт.
400–600 mm Swing · HRC 52+ Hardened Ways · Ø82–105 mm Bore
Характеристики серииСВОДНАЯ ТАБЛИЦА ХАРАКТЕРИСТИК
Прямое сопоставление рабочих ходов, мощности шпинделя и точности для технического выбора.
СТАНДАРТЫ ПРОИЗВОДСТВА
Полный цикл контроля геометрии: от термообработки чугунных отливок до финишного теста круглости Ballbar.
МЕТАЛЛУРГИЯ
Станины, колонны и суппорты отливаются в песчано-смоляные формы из чугуна HT300 и проходят двукратное снятие внутренних напряжений в печах.
0,005 мм / 1000 мм прямолинейность направляющих
ШПИНДЕЛЬ И ПРИВОД
Сборка шпиндельных узлов выполняется в термоконстантном чистом помещении с дуплексными подшипниками P4 и преднатянутыми шлифованными ШВП C3.
≤ 0,002 мм радиальное биение шпинделя
МЕТРОЛОГИЯ
Каждый станок VMC, TCK и CK проходит двунаправленную компенсацию погрешности шага по ISO 230-2 и 48-часовой непрерывный прогон.
Протокол ОТК из 36 контрольных точек
ИНЖЕНЕРНЫЙ ОТДЕЛ ПРОДАЖ НАПРЯМУЮ С ЗАВОДА
Заполните 3 поля ниже — мы ответим вам в течение одного рабочего дня.
Официальный Email для B2B-запросов
xiuc32860@gmail.comКаждая заявка проверяется ведущим технологом для точного подбора патрона, крутящего момента шпинделя и трансформатора питания 380В/50Гц.
ИНЖЕНЕРНЫЙ ОТДЕЛ ПРОДАЖ НАПРЯМУЮ С ЗАВОДА
Заполните 3 поля ниже — мы ответим вам в течение одного рабочего дня.